


Pengenalan:
Memilih peralatan CNC yang betul merupakan keputusan penting yang memberi kesan langsung kepada daya pemprosesan, ketepatan dan pulangan pelaburan (ROI) jangka panjang kilang. Pusat pemesinan menegak (VMC) dan pusat pemesinan mendatar (HMC) mewakili dua konfigurasi utama dalam kerja logam moden, setiap satunya menawarkan kelebihan berbeza bergantung pada geometri bahagian dan jumlah pengeluaran.
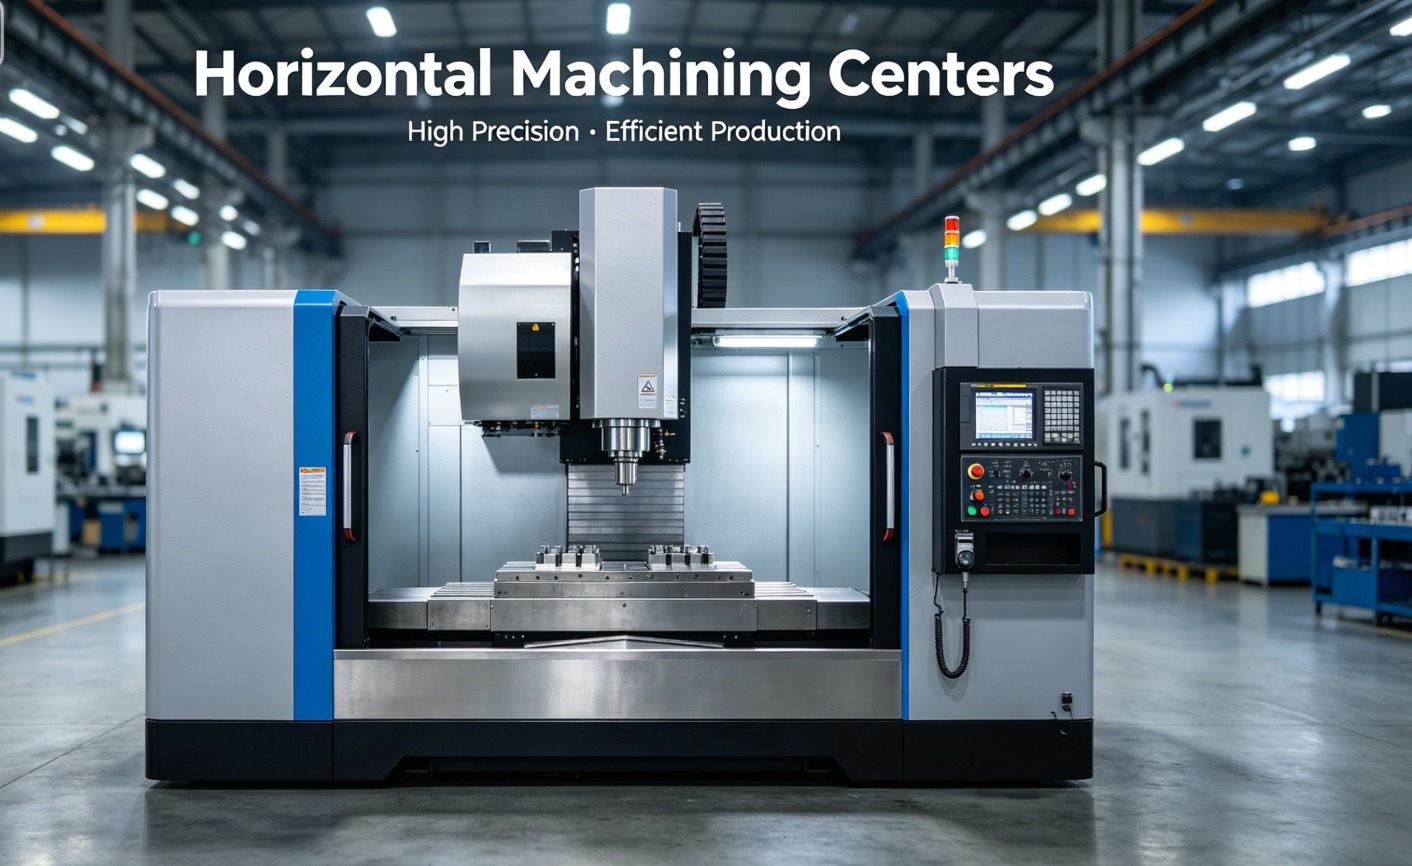
Asas Struktur Pusat Pemesinan Menegak dan Mendatar
Perbezaan utama antara pusat pemesinan menegak dan mendatar terletak pada orientasi gelendong dan cara alat pemotong melibatkan benda kerja.pusat pemesinan menegakmempunyai gelendong berorientasikan menegak, di mana alat pemotong bergerak ke atas dan ke bawah di sepanjang paksi Z, menjadikannya sesuai untuk bahagian rata yang memerlukan pemesinan pada satu sisi.
Sebaliknya, seorangpusat pemesinan mendatarmenggunakan orientasi gelendong mendatar. Konfigurasi ini selalunya menggabungkan meja putar atau penukar palet, yang membolehkan mesin mengakses berbilang sisi benda kerja dalam satu persediaan. Mengikut piawaian industri yang ditakrifkan olehISO 230-1:2012, ketepatan geometri paksi mesin ini adalah asas untuk mencapai toleransi ketepatan tinggi dalam komponen aeroangkasa dan automotif yang kompleks.
Pengurusan Cip dan Kecekapan Operasi
Pengosongan cip yang cekap merupakan faktor penentu dalam mengekalkan kemasan permukaan dan jangka hayat alat. Dalam pusat pemesinan menegak, cip sering terkumpul pada permukaan bahan kerja atau di dalam poket yang dalam, memerlukan penyejuk tekanan tinggi atau campur tangan manual untuk membersihkannya. Ini boleh menyebabkan "pemotongan semula" cip, yang mempercepatkan kehausan alat.
Pusat pemesinan mendatar cemerlang dalam domain ini kerana graviti secara semula jadi menarik cip keluar dari zon pemotongan dan masuk ke dalam penghantar cip. Penyingkiran cip "dibantu graviti" ini menjadikanPusat pemesinan mendatar CNCpilihan unggul untuk pengeluaran volum tinggi di mana masa henti untuk pembersihan manual mesti diminimumkan. Barisan pengeluaran berkecekapan tinggi selalunya mengutamakan konfigurasi mendatar bagi memastikan operasi berterusan tanpa ubah bentuk haba yang disebabkan oleh pembentukan cip.
Analisis Perbandingan: Spesifikasi Utama VMC vs. HMC
Apabila menilai pusat pemesinan yang sesuai dengan kemudahan anda, adalah penting untuk membandingkan parameter teknikal seperti kelajuan gelendong, tork dan jejak.
| Ciri | Pusat Pemesinan Menegak (VMC) | Pusat Pemesinan Mendatar (HMC) |
|---|---|---|
| Orientasi Spindle | Menegak (paksi-Z) | Mendatar (paksi-Y/paksi-B) |
| Terbaik Untuk | Bahagian rata, plat, kerja satu sisi | Bahagian berat, kerja 4 paksi, bahagian berbilang sisi |
| Pemindahan Cip | Mencabar (memerlukan penyejuk) | Cemerlang (dibantu graviti) |
| Kos Permulaan | Lebih Rendah (Titik masuk mampu milik) | Lebih tinggi (Pelaburan modal yang ketara) |
| Ruang Lantai | Jejak yang lebih kecil | Jejak yang lebih besar (disebabkan oleh penukar palet) |
Kerumitan Bahagian dan Keupayaan Berbilang Paksi
Geometri komponen anda harus menentukan pilihan pusat pemesinan menegak dan mendatar anda. VMC ialah piawaian industri untuk penggilingan tiga paksi pada bahagian seperti acuan, acuan dan kurungan. Walau bagaimanapun, untuk bahagian kompleks yang memerlukan pemesinan pada empat atau lebih sisi, persediaan mendatar adalah jauh lebih produktif.
Ramai yang majuPusat pemesinan CNC 5 paksimerapatkan jurang antara kedua-dua ini, tetapi HMC tradisional selalunya menyertakan meja putar paksi ke-4 bersepadu. Ini membolehkan penyiapan bahagian dalam satu atau dua persediaan, manakala VMC mungkin memerlukan empat atau lima. Mengurangkan persediaan bukan sahaja menjimatkan masa tetapi juga menghapuskan ralat kumulatif yang berkaitan dengan penempatan semula bahagian manual, memastikan konsistensi bahagian-ke-bahagian yang lebih tinggi.
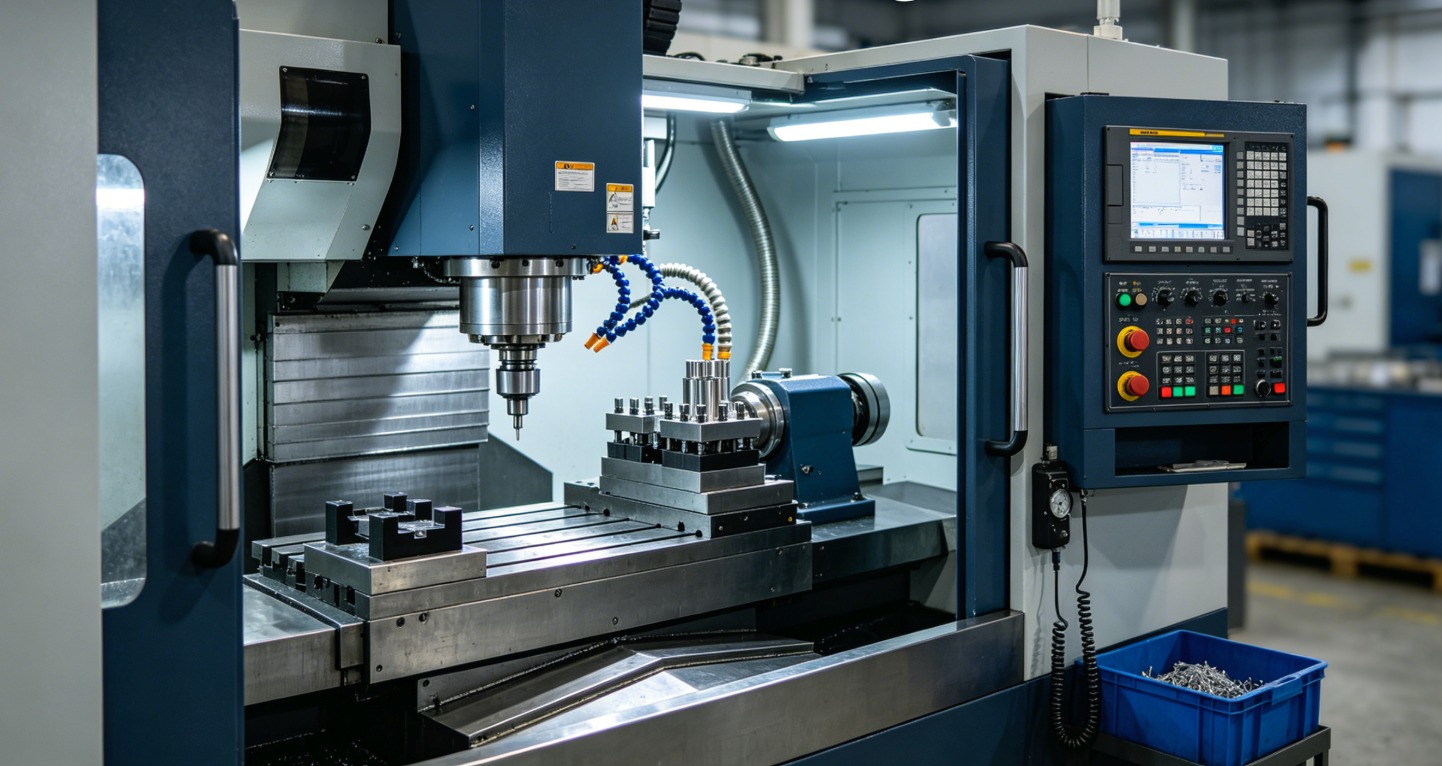
Pertimbangan Kuasa Perkakas dan Spindle
Ketegaran dan kuasa kuda spindel adalah penting untuk penyingkiran bahan tugas berat. Pusat pemesinan mendatar biasanya dibina dengan struktur yang lebih teguh dan spindel tork yang lebih tinggi, menjadikannya sesuai untuk mengisar bahan yang sukar seperti titanium atau keluli tahan karat dalam industri minyak dan gas.
Sementara seorangPusat pemesinan menegak CNCmenawarkan keterlihatan yang sangat baik dan kemudahan penggunaan untuk pengendali, reka bentuk strukturnya kadangkala kurang tegar berbanding bingkai seperti kotak HMC. Untuk pemesinan aluminium atau aloi ringan berkelajuan tinggi, VMC berprestasi tinggi selalunya mencukupi dan lebih menjimatkan kos. MenurutPersatuan Teknologi Pembuatan (AMT)Berdasarkan laporan dari tahun 2024, kedai-kedai semakin menerima pakai susun atur hibrid untuk mengimbangi ketangkasan VMC dengan kuasa mentah HMC.
Memilih Berdasarkan Jumlah Pengeluaran dan ROI
Keputusan untuk melabur dalam pusat pemesinan menegak dan mendatar selalunya bergantung kepada "Kos Setiap Bahagian." Walaupun HMC mempunyai harga pembelian awal yang jauh lebih tinggi, keupayaannya untuk berjalan tanpa pengawasan—terima kasih kepada penukar palet automatik (APC)—boleh menghasilkan kos setiap bahagian yang lebih rendah dalam persekitaran volum tinggi.
- Isipadu Rendah / Pelbagai Tinggi:Pilih VMC kerana fleksibiliti dan masa persediaannya yang cepat.
- Isipadu Tinggi / Geometri Konsisten:Pilih HMC untuk memaksimumkan "tepat pada masanya" gelendong dan mengurangkan kos buruh.
- Bajet Terhad:Mulakan dengan yang berkualiti tinggiPelarik CNCatau VMC untuk mewujudkan asas sebelum penskalaan kepada sistem mendatar.
Senarai Semak Ringkasan untuk Pemilihan Kilang
Untuk menentukan kesesuaian terbaik untuk lantai pengeluaran anda, gunakan kriteria pemilihan berikut:
- Saiz Bahan Kerja:Bolehkah ia muat dalam had perjalanan VMC standard?
- Kekerapan Persediaan:Adakah pengurangan persediaan pada HMC akan membayar harga premium mesin?
- Kemahiran Pengendali:Adakah pasukan anda mempunyai pengalaman dengan logik pengaturcaraan mendatar?
- Jenis Bahan:Adakah bahan tersebut menghasilkan serpihan panjang dan berserabut yang memerlukan pemindahan yang lebih baikPusat pemesinan gantry CNCatau HMC?
Soalan Lazim (FAQ)
1. Adakah pusat pemesinan menegak atau mendatar lebih baik untuk pembuatan acuan?
Pusat pemesinan menegak biasanya lebih disukai untuk pembuatan acuan kerana keterlihatan yang unggul dan keupayaannya untuk mengendalikan plat yang besar dan rata. Gelendong menegak membolehkan akses yang lebih mudah ke rongga yang dalam. Walau bagaimanapun, untuk acuan yang sangat besar, pusat jenis gantry mungkin diperlukan untuk mengekalkan ketegaran struktur dalam jarak perjalanan yang jauh.
2. Berapakah lebih produktifnya HMC berbanding VMC?
Dalam senario volum tinggi, HMC boleh menjadi 300% lebih produktif daripada VMC. Ini terutamanya disebabkan oleh penukar palet bersepadu yang membolehkan pemuatan dan pemunggahan bahagian semasa gelendong memotong, sekali gus menghapuskan "masa melahu gelendong" yang lazim dalam operasi VMC.
3. Apakah keperluan ruang untuk pusat pemesinan mendatar?
Pusat pemesinan mendatar biasanya memerlukan 1.5 hingga 2 kali ganda ruang lantai pusat menegak. Ruang tambahan ini diperlukan untuk menampung sistem penukaran palet, penghantar cip yang lebih besar dan pergerakan lajur mendatar. Kilang mesti memastikan susun atur mereka menyokong jejak yang lebih besar ini dan akses penyelenggaraan khusus.
4. Bolehkah saya melakukan pemesinan 5 paksi pada pusat mendatar?
Ya, banyak pusat mendatar moden dikonfigurasikan dengan meja condong atau paksi B dan paksi A untuk menyediakan keupayaan 5 paksi penuh. Ini sering digunakan untuk komponen aeroangkasa kompleks di mana penyingkiran cip berbantukan graviti adalah penting untuk saluran penyejukan dalaman dan operasi penggerudian lubang dalam.
5. Jenis mesin yang manakah mempunyai nilai jualan semula yang lebih baik dalam pasaran terpakai?
Pusat pemesinan menegak selalunya mempunyai pasaran jualan semula yang lebih aktif kerana ia mampu dimiliki oleh bengkel kerja kecil hingga sederhana. Walau bagaimanapun, pusat pemesinan mendatar yang diselenggara dengan baik daripada jenama terkemuka mengekalkan peratusan nilai yang tinggi disebabkan oleh pembinaan tugas berat dan peranan penting dalam kemudahan pembuatan Tahap 1.
Masa siaran: 14 Mei 2026