


Pusat Pemesinan Lima Paksi FH60P
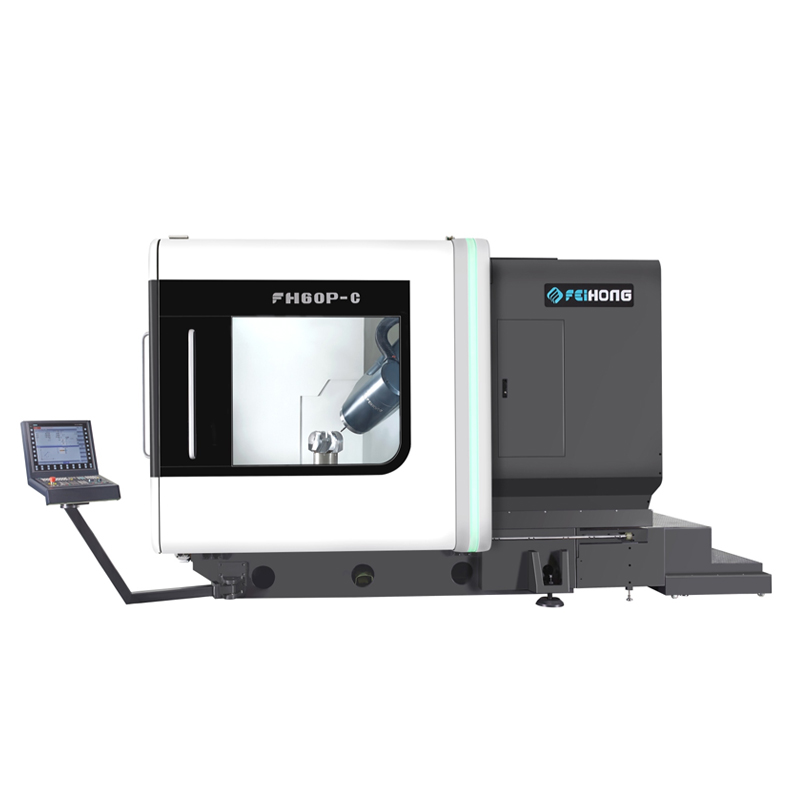
Lima paksiserentakpusat pemesinan
Pemacu skru penyejukan berongga paksi linear XYZ
B\C aci putar DD transmisi pacuan terus
Sistem pengukuran nilai mutlak gelung tertutup penuh
Konfigurasi piawai
| Tidak. | Huraian konfigurasi | Unit | Kuantiti | Catatan |
| 1. | Tuangan mineral kerangka utama FH | Tetapkan | 1 |
|
| 2. | Sistem kawalan Siemens ONE | Tetapkan | 1 |
|
| 3. | Paparan: Panel paparan sentuh 21.5 inci | Tetapkan | 1 |
|
| 4. | Kepala ayunan berbilang fungsi lima paksi FH (paksi-B) | Tetapkan | 1 |
|
| 5. | Spindle elektrik pengilangan DGZX-24012/34B2 (fungsi putaran berpelindung) | PC | 1 |
|
| 6. | Skru Bola Penyejuk Berongga Paksi X/Y/Z | PCS | 3 |
|
| 7. | Meja putar Pacuan Terus Pengilangan (paksi-C) | Tetapkan | 1 |
|
| 8. | Pengekod mutlak 29 bit paksi B RCN8380 | PC | 1 |
|
| 9. | Pengekod mutlak 28 bit paksi C RCN2580 | PC | 1 |
|
| 10. | Slaid Linear Penggelek INA | Tetapkan | 6 |
|
| 11. | Penghawa dingin kotak elektrik | Tetapkan | 1 |
|
| 12. | Sistem penyejukan air gelendong | Tetapkan | 1 |
|
| 13. | Air semburan jenis cincin mesin | Tetapkan | 1 |
|
| 14. | Air semburan jenis bulan sabit kepala lima paksi, gas tiupan jenis bulan sabit | Tetapkan | 1 |
|
| 15. | Sistem interlock keselamatan pintu kerja hadapan dan sisi | Tetapkan | 1 |
|
| 16. | Lampu tong kerja kalis air | PCS | 2 |
|
| 17. | Stesen hidraulik | Tetapkan | 1 |
|
| 18. | Peranti pelinciran suapan automatik berpusat pusat | Tetapkan | 1 |
|
| 19. | Pistol air dan pistol udara pembersihan sisi operasi | Tetapkan | 1 |
|
| 20. | Sistem bendalir pemotongan (CTS 25bar) | Tetapkan | 1 |
|
| 21. | Lembaran logam pelindung yang tertutup sepenuhnya | Tetapkan | 1 |
|
| 22. | Kotak operasi | Tetapkan | 1 |
|
| 23. | Unit Penyejukan Kabinet Elektrik | Tetapkan | 1 | Padam |
| 24. | Roda tangan elektronik Siemens | PC | 1 |
|
| 25. | Suis pelepas alat gelendong yang dikendalikan oleh kaki | PC | 1 |
|
| 26. | Lampu tiga warna mesin | Tetapkan | 1 |
|
| 27. | 40PCS majalah alat HSK-A63 dan sistem servo ATC | Tetapkan | 1 |
|
| 28. | Skala parutan nilai mutlak tiga paksi X/Y/Z | Set | 3 |
|
| 29. | Peranti penggelek cip lingkaran dan kereta Penghantar Cip Belakang+Cip | Tetapkan | 1 |
|
| 30. | Unit probe inframerah Renishaw OMP60 | Tetapkan | 1 |
|
| 31. | Penetap alat laser Renishaw NC4F230 | Tetapkan | 1 |
|
| 32. | Pad aras asas dan bolt asas | Tetapkan | 1 |
|
| 33. | Manual teknikal | Tetapkan | 1 |
Parameter
| Model | Unit | FH60P | ||||
| Perjalanan | ||||||
| Perjalanan paksi X | mm | 600 | ||||
| Perjalanan paksi Y | mm | 800 | ||||
| Perjalanan paksi Z | mm | 600 | ||||
| Jarak dari muncung gelendong ke permukaan meja kerja | mm | 150-750 | ||||
| Kepala penggilingan mendatar | mm | 30-630 | ||||
| Kelajuan suapan/bergerak pantas | m/min | 40 | ||||
| Daya suapan | KN | 10 | ||||
| Meja putar (paksi C) | ||||||
| Saiz meja kerja | mm | Ø660 | ||||
| Beban meja maksimum (kilang) | kg | 2000 | ||||
| Kelajuan maksimum meja putar | putaran | 150 | ||||
| Sudut pemisahan minimum | ° | 0.001 | ||||
| Tork dinilai | Nm | 807 | ||||
| Tork maksimum | Nm | 1430 | ||||
| Kepala pengilangan ayunan CNC (paksi B) | ||||||
| Julat ayunan (0=Menegak/180=Aras) | ° | -15~180 | ||||
| Kelajuan bergerak dan makan yang pantas | putaran | 30 | ||||
| Sudut pemisahan minimum | ° | 0.001 | ||||
| Tork dinilai | Nm | 743 | ||||
| tork maksimum | Nm | 1320 | ||||
| Spindle (pengilangan) | ||||||
| Kelajuan gelendong | putaran | 12000 | ||||
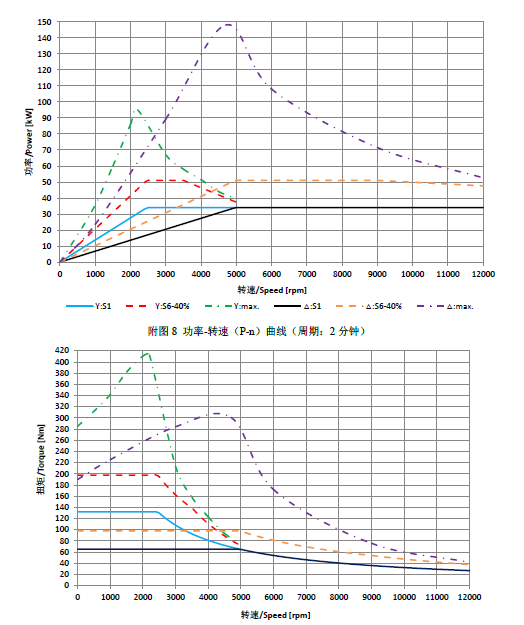
| Kuasa gelendong | Kw | 34/42 | ||||
| Tork gelendong | Nm | 132/185 | ||||
| Tirus gelendong |
| HSKA63 | ||||
| Majalah alat | ||||||
| Antara muka alat |
| HSKA63 | ||||
| Kapasiti majalah alat | PCS | 40 | ||||
| Diameter/panjang/berat alat maksimum |
| Ø85/300/8 | ||||
| Suis alat (Alat ke alat) | S | 4 | ||||
| Peranti pengukur | ||||||
| Probe inframerah | Renishaw OMP60 | |||||
| Instrumen pengesanan alat di kawasan pemprosesan kerja |
| Rensishaw NC4F230 | ||||
| Ketepatan kedudukan (ISO230-2 dan VDI3441) | ||||||
| Ketepatan kedudukan X/Y/Z | mm | 0.006 | ||||
| Ketepatan kedudukan berulang X/Y/Z | mm | 0.004 | ||||
| Ketepatan kedudukan B/C |
| 8" | ||||
| B/C Ketepatan kedudukan berulang |
| 4" | ||||
| Pengawal CNC | ||||||
| Sistem kawalan |
| Siemens ONE | ||||
| Lain-lain | ||||||
| Berat mesin | Kg | 25000 | ||||
Spesifikasi Mesin Utama | Konfigurasi Struktur Tegar Optimum
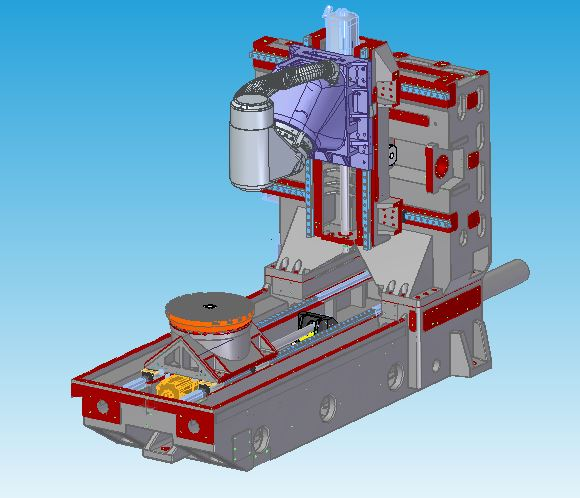
Ciri Reka Bentuk | Reka Bentuk Analisis Tuangan Wayar Mekanikal Terbaik
◆Katil ini menggunakan struktur tuangan mineral baharu, dan bahagian yang bergerak menggunakan besi tuang gred tinggi gred Meehanite
◆Penyerapan dan rawatan penuaan semula jadi untuk menghapuskan tekanan dalaman
◆Getaran frekuensi semula jadi struktur menghapuskan tekanan pemprosesan bahan
◆Reka bentuk lajur kawasan besar dan ketegaran tinggi pada seluruh dinding boleh meningkatkan ketegaran dan ketepatan statik dan dinamik dengan berkesan
◆Pemacu skru plumbum penyejukan berongga tiga paksi
Spindle elektrik
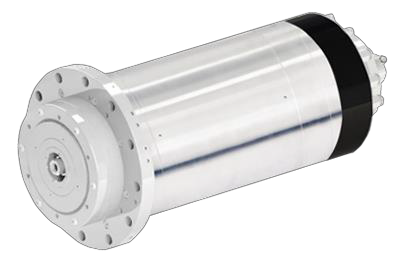
Ciri-ciri Reka Bentuk
◆ Mengikut ciri-ciri mesin, penyelidikan dan pembangunan serta pengeluaran bebas.
◆ Lubang tirus HSK-A63 diguna pakai dalam model FH60P.
◆ Sistem penyejukan luaran digunakan untuk penyejukan peredaran bagi memastikan penggunaan gelendong elektrik dengan berkesan.
Kepala pengilangan ayunan CNC (paksi B)
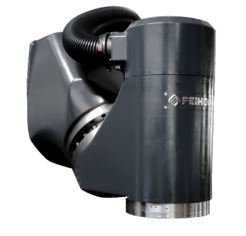
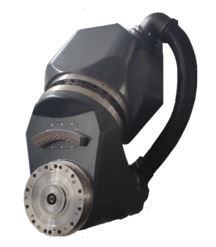
Ciri-ciri Reka Bentuk
◆ Motor DD terbina dalam rantai transmisi sifar tanpa reka bentuk tindak balas
◆ Ciri-ciri pecutan tinggi
◆ Rentang terpendek antara titik muncung alat gelendong dan titik sokongan struktur mencapai ketegaran maksimum pemotongan
◆ Galas YRT yang lebih besar meningkatkan ketegaran
◆ Dilengkapi dengan sistem pengukuran pengekod putar mutlak siri HEIDENHAIN RCN8380, kawalan gelung tertutup sepenuhnya untuk memastikan ketepatan terbaik
◆ Reka bentuk sistem penyejukan paksi-B untuk mengurangkan pemindahan haba
Meja putar (paksi C)
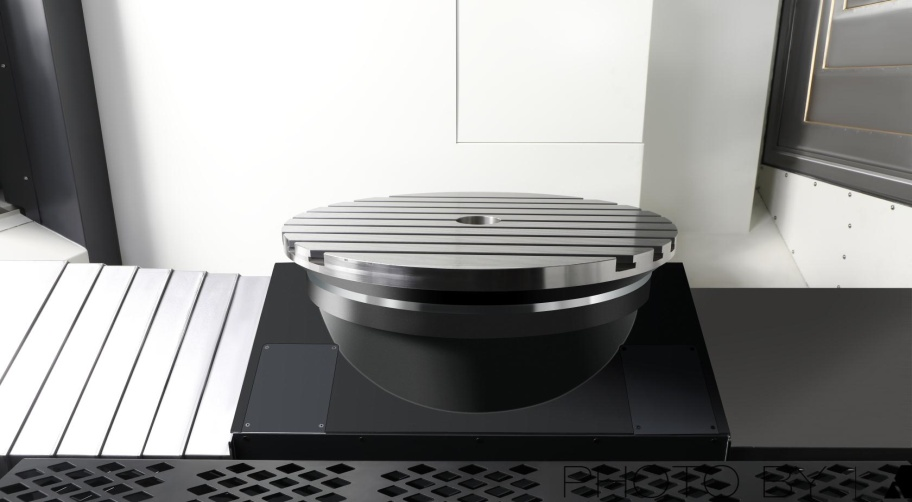
Ciri-ciri Reka Bentuk
◆ Reka bentuk dan pengeluaran bebas.
◆ Motor DD terbina dalam, rantai transmisi sifar, reka bentuk tanpa tindak balas.
◆ Ciri-ciri tindak balas pecutan dan nyahpecutan yang tinggi.
◆ Galas YRT yang lebih besar meningkatkan ketegaran.
◆ Tork pemanduan berkadar tinggi, pemprosesan kedudukan, dengan kedudukan meja kerja dan peranti pengapit
◆ Memenuhi keperluan penggilingan, mengurangkan pengendalian bahan kerja dan meningkatkan ketepatan produk.
◆ Dilengkapi dengan sistem pengukuran pengekod putar berketepatan tinggi HEIDENHAIN, kawalan gelung tertutup sepenuhnya untuk memastikan ketepatan terbaik.
◆ Reka bentuk sistem penyejukan untuk mengurangkan pemindahan haba.
Sistem CNC
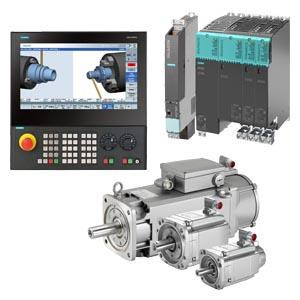
Ciri pemilihan
◆ Pilih hos kawalan NCU730.3B untuk lima paksi serentak (lihat jadual fungsi untuk butiran konfigurasi sistem)
◆ Dengan fungsi RTCP
◆ Pilih pemacu Siemens S120 dengan kapasiti beban lampau 3 kali ganda dan motor siri 1FT dengan ciri-ciri gerakan tinggi
Sistem ATC
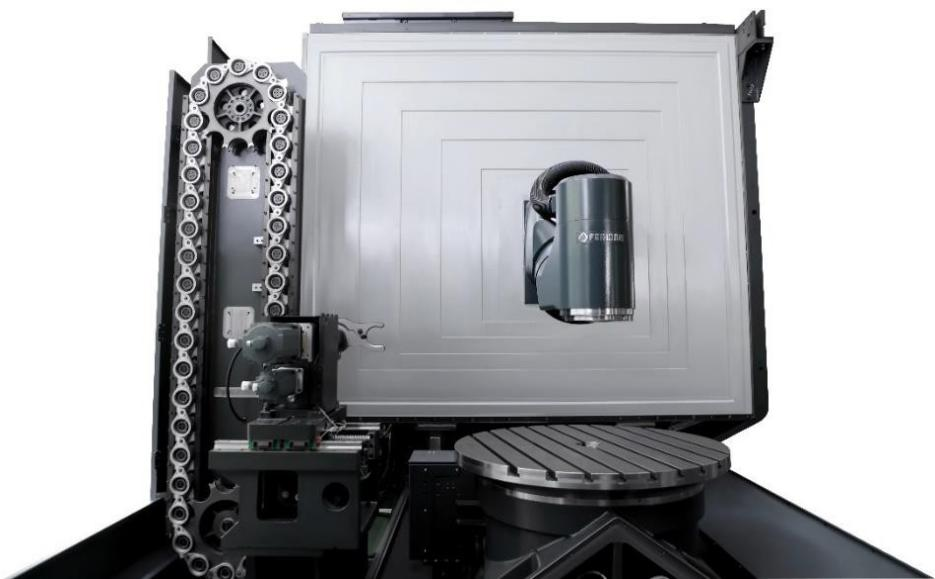
Ciri-ciri Reka Bentuk
◆ Reka bentuk dan pengeluaran bebas.
◆ Pemilihan alat dan penukaran alat menggunakan motor servo untuk mengawal tindakan terminal, yang lebih stabil dan tepat.
◆ Digabungkan dengan fungsi pengurusan alat Siemens ONE, pengurusan alat yang lebih cekap.
Penetap alat yang boleh diangkat
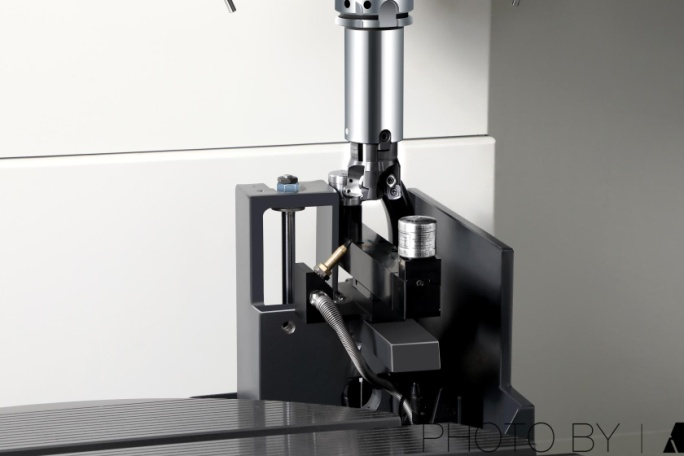
Ciri-ciri Reka Bentuk
◆ Dilengkapi dengan penetap alat laser tanpa sentuh Ransishaw NC4F230 untuk ketepatan yang lebih tinggi
◆ Tetapan alat automatik pada mesin, kemas kini automatik pampasan alat
◆ Peranti penetap alat boleh dinaikkan dan diturunkan untuk menjimatkan ruang permukaan pemprosesan
◆ Reka bentuk logam lembaran yang dimeteraikan sepenuhnya melindungi penetap alat daripada air dan serbuk besi semasa pemprosesan
Probe inframerah
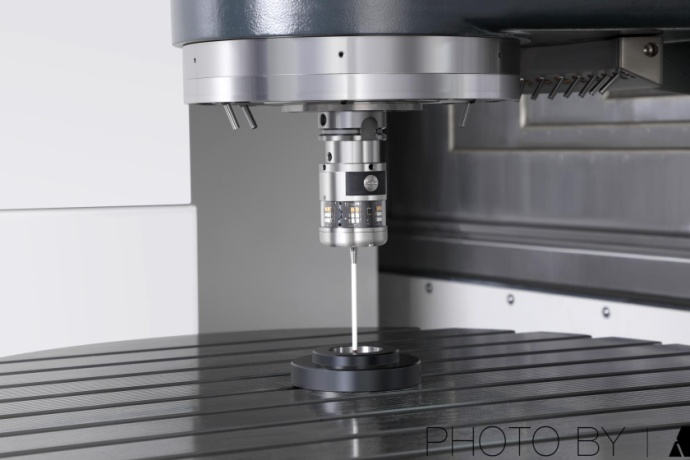
Ciri-ciri Reka Bentuk
◆Dilengkapi dengan prob optik pencetus Ransishaw OMP60.
◆Penjajaran bahan kerja pada mesin dan pemeriksaan saiz boleh mengurangkan ralat pemeriksaan manual dan meningkatkan ketepatan produk serta kecekapan pemprosesan.
◆ Jimat 90% masa bantuan pada mesin.
Bahagian Luar
Reka bentuk penutup pusat pemesinan lima paksi siri FH mematuhi piawaian keselamatan CE yang ketat. Lembaran logam yang padat sepenuhnya menghalang pengendali daripada memasuki kawasan kerja secara tidak sengaja semasa pemprosesan, dan pada masa yang sama menghalang penggunaan cecair pemotongan tekanan tinggi atau cip daripada mesin, kecuali papan nama amaran. Pintu operasi juga dilengkapi dengan suis keselamatan untuk mengelakkan kemalangan semasa operasi atau penyelenggaraan. Dan mempunyai tingkap pengintip yang besar, yang memudahkan pengendali memahami operasi dan pemprosesan mesin.
Kategori produk
-

Pusat Pemesinan CNC Ketegaran Tinggi Siri VC dengan...
-

Panduan Linear Lajur Bergerak Mendatar Siri HP...
-

Panduan Linear Lajur Bergerak Mendatar Siri HT...
-

Mesin Pemesinan CNC Tugas Berat Empat Trek Siri VS...
-

Pusat Pemesinan CNC Siri V dengan Ketegaran Tinggi
-

Pusat Pemesinan CNC Dua Lajur Siri X
-

Pusat Pemesinan CNC 5-Paksi Mendatar TKG1600
-

Mesin Pengisar Komposit Pemutaran dan Pengilangan Menegak CNC
-

Pusat Pemesinan CNC Berkelajuan Tinggi Siri GM
-

Siri GT Pengilangan CNC Berkelajuan Tinggi
-

Pelarik CNC Dwi-Gelup SK32
-

Pusat Pemesinan Menegak CNC RFTV510 Untuk Mesin Roda...