


5 Paksi Pengilangan Serentak Pusingan 80P-C
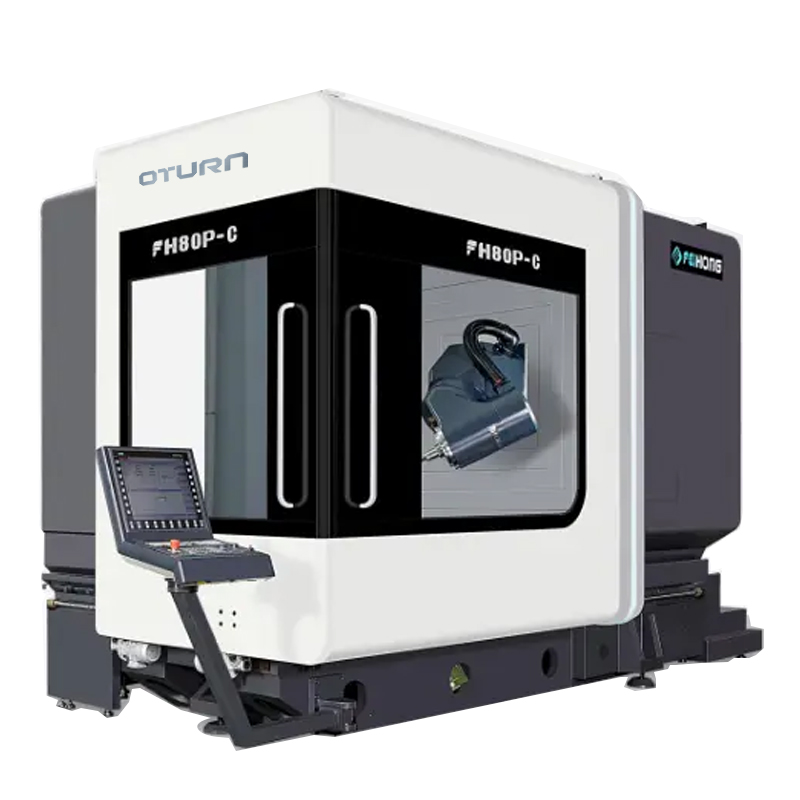
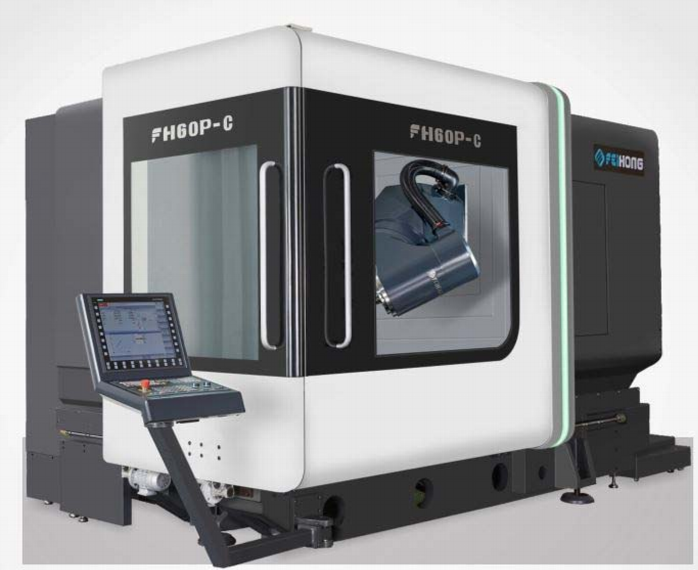
Skop bekalan
Jadual fungsi aksesori standard (sila rujuk fungsi pengawal untuk bahagian kawalan elektrik)
| Tidak | Barang | Unit | Kuantiti |
| 1. | Tuangan kerangka utama FH | menara | 1 |
| 2. | Sistem kawalan Siemens840DSL | tetapkan | 1 |
| 3. | Paparan: 19LCD | tetapkan | 1 |
| 4. | Kepala ayunan berbilang fungsi lima paksi FH (paksi-B) | tetapkan | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Hanya | 1 |
| 6. | Skru Bola Sejuk Berongga Paksi X/Y/Z | sekeping | 3 |
| 7. | Meja Putar Pemacu Terus Kilang/Pusing (paksi-C) | tetapkan | 1 |
| 8. | Pengekod mutlak 29 bit paksi B RCN8380 | Hanya | 1 |
| 9. | Pengekod mutlak 28 bit paksi C RCN2580 | Hanya | 1 |
| 10. | Slaid Linear Penggelek BOSCH REXROTH | tetapkan | 7 |
| 11. | Peranti kawalan suhu kotak elektrik | tetapkan | 1 |
| 12. | Sistem penyejukan air gelendong | tetapkan | 1 |
| 13. | Semburan air cincin alat mesin | tetapkan | 1 |
| 14. | Semburan air bulan sabit kepala lima paksi, tiupan bulan sabit | tetapkan | 1 |
| 15. | Sistem interlock keselamatan pintu kerja hadapan dan sisi | tetapkan | 1 |
| 16. | Lampu tong kerja kalis air | Hanya | 2 |
| 17. | stesen hidraulik | tetapkan | 1 |
| 18. | Peranti pelinciran suapan berpusat pusat | tetapkan | 1 |
| 19. | Pistol air dan pistol udara pembersihan sisi operasi | tetapkan | 1 |
| 20. | Sistem bendalir pemotongan | tetapkan | 1 |
| 21. | Lembaran logam pelindung yang tertutup sepenuhnya | tetapkan | 1 |
| 22. | Kotak operasi | tetapkan | 1 |
| 23. | Unit Penyejukan Kabinet Elektrik | tetapkan | 1 |
| 24. | Roda tangan elektronik Siemens | Hanya | 1 |
| 25. | Suis pelepas pisau gelendong yang dikendalikan oleh kaki | Hanya | 1 |
| 26. | Lampu tiga warna alat mesin | tetapkan | 1 |
| 27. | 40 majalah alat HSK-A63 dan sistem penukaran alat automatik servo | tetapkan | 1 |
| 28. | Skala parutan nilai mutlak tiga paksi X/Y/Z | tetapkan | 3 |
| 29. | Penggelek Cip Lingkaran dan Pengangkut Cip Penghantar Cip Belakang | tetapkan | 1 |
| 30. | Unit probe inframerah Renishaw RMP60 | tetapkan | 1 |
| 31. | Unit penetap alat Renishaw TS27R | tetapkan | 1 |
| 32. | Pad aras asas dan bolt asas | tetapkan | 1 |
| 33. | manual teknikal | tetapkan | 1 |
Parameter
| Model | Unit | FH80P-C |
| Perjalanan | ||
| Perjalanan paksi X | mm | 800 |
| Perjalanan paksi Y | mm | 1050 |
| Perjalanan paksi Z | mm | 800 |
| Jarak dari muncung gelendong ke permukaan meja kerja | mm | 162-962 |
| Kepala penggilingan mendatar | mm | 39-839 |
| Kelajuan suapan/bergerak pantas | m/min | 40 |
| Daya suapan | KN | 10 |
| Meja putar (paksi C) | ||
| Saiz meja kerja | mm | Ø855 |
| Beban meja maksimum (kilang) | kg | 3000 |
| Beban meja maksimum (pusingan) | kg | 1500 |
| Meja penggilingan/pemutar (pemesinan gabungan penggilingan dan pemutar) | putaran | 450 |
| Sudut pemisahan minimum | ° | 0.001 |
| Tork yang dinilai | Nm | 1140 |
| tork maksimum | Nm | 1980 |
| Kepala pengilangan ayunan CNC (paksi B) | ||
| Julat ayunan (0=menegak/180=mendatar) | ° | -15~180 |
| Kadar lintasan dan suapan pantas | putaran | 50 |
| Sudut pemisahan minimum | ° | 0.001 |
| Tork yang dinilai | Nm | 743 |
| tork maksimum | Nm | 1320 |
| Spindle (pengisaran dan pemutaran) | ||
| Kelajuan gelendong | putaran | 12000 |
| Kuasa gelendong | Kw | 34/42 |
| Tork gelendong | Nm | 132/185 |
| Tapre gelendong |
| HSKA63 |
| Majalah alat | ||
| Antara muka alat |
| HSKA63 |
| Kapasiti majalah alat | PCS | 40 |
| Diameter/panjang/berat alat maksimum |
| Ø85/300/8 |
| Masa pertukaran alat (alat ke alat) | S | 1.8 |
| Peranti pengukur | ||
| Probe inframerah |
| Rensishaw RMP60 |
| Instrumen pengesanan alat di kawasan pemprosesan kerja |
| Rensishaw TS27R |
| Ketepatan kedudukan (ISO230-2 dan VDI3441) | ||
| Ketepatan kedudukan X/Y/Z | mm | 0.008 |
| Ketepatan kedudukan berulang X/Y/Z | mm | 0.005 |
| Ketepatan kedudukan B/C |
| 10" |
| B/C Ketepatan kedudukan berulang |
| 4" |
| Pengawal CNC | ||
| Sistem CNC |
| Siemens840D |
| Lain-lain | ||
| Berat mesin | Kg | 20000 |
3.1 Spesifikasi Mesin Utama | Konfigurasi Struktur Tegar Optimum
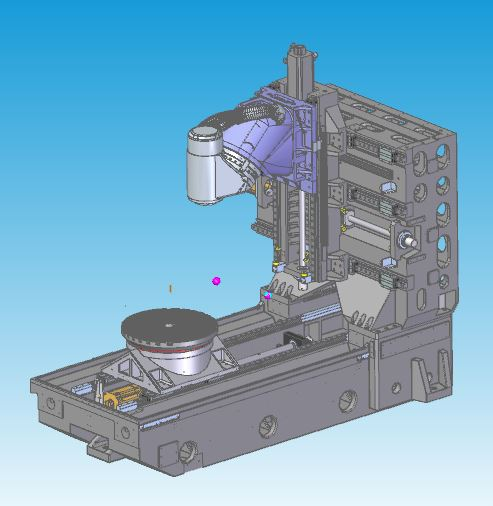
Ciri Reka Bentuk | Reka Bentuk Analisis Tuangan Wayar Mekanikal Terbaik
◆Struktur tuangan termosimetri jenis kotak penuh, menggunakan besi tuang gred tinggi gred Meehanna
◆Penyerapan dan rawatan penuaan semula jadi untuk menghapuskan tekanan dalaman
◆Getaran frekuensi semula jadi struktur menghapuskan tekanan pemprosesan bahan
◆Reka bentuk dinding yang komprehensif dan lajur ketegaran tinggi kawasan luas dapat meningkatkan ketegaran dan ketepatan statik dan dinamik dengan berkesan
◆Pemacu skru penyejukan berongga tiga paksi
3.2 Spindle Elektrik
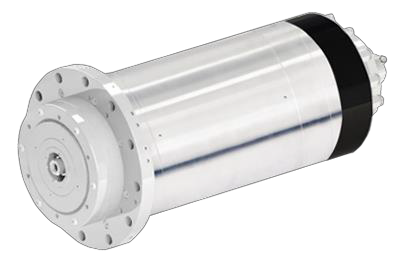
Ciri-ciri Reka Bentuk
◆Mengikut ciri-ciri mesin mereka sendiri, penyelidikan dan pembangunan serta pengeluaran bebas.
◆Lubang tirus HSK-A63 diguna pakai dalam model FH80P-C.
◆Mengguna pakai sistem penyejukan luaran untuk penyejukan peredaran, yang boleh memastikan penggunaan gelendong elektrik dengan berkesan.
3.3 Kepala pengilangan ayunan CNC (paksi B)
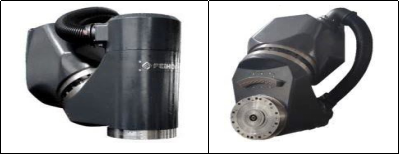
Ciri-ciri Reka Bentuk
◆Reka bentuk dan pengeluaran bebas.
◆Reka bentuk motor DD terbina dalam tanpa rantai transmisi sifar tanpa tindak balas.
◆Ciri-ciri pecutan tinggi.
◆Rentang terpendek antara titik muncung alat gelendong dan titik sokongan struktur mencapai ketegaran maksimum pemotongan.
◆Galas YRT yang lebih besar meningkatkan ketegaran.
◆ Dilengkapi dengan sistem pengukuran pengekod putar mutlak siri HEIDENHAIN RCN8380, kawalan gelung tertutup sepenuhnya, untuk memastikan ketepatan terbaik.
Reka bentuk sistem penyejukan paksi-B mengurangkan pemindahan haba.
3.4 Meja putar (meja paksi-C)
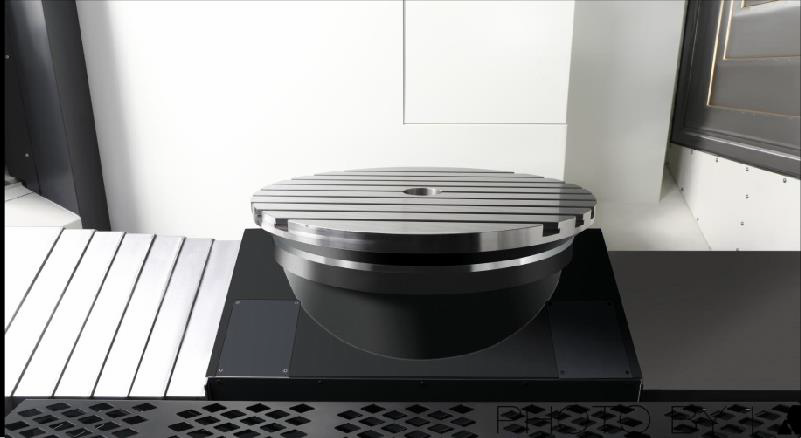
Ciri-ciri Reka Bentuk
◆Reka bentuk dan pengeluaran bebas.
◆Reka bentuk motor DD terbina dalam tanpa rantai transmisi sifar tanpa tindak balas.
◆Ciri-ciri tindak balas pecutan dan nyahpecutan yang tinggi.
◆Galas YRT yang lebih besar meningkatkan ketegaran.
◆Tork pemanduan, kedudukan dan pemprosesan berkadar besar dengan kedudukan meja dan peranti pengapit
◆Memenuhi keperluan penggilingan, mengurangkan pengendalian bahan kerja dan meningkatkan ketepatan produk.
◆Dilengkapi dengan sistem pengukuran pengekod putar berketepatan tinggi HEIDENHAIN, kawalan gelung tertutup sepenuhnya untuk memastikan ketepatan terbaik.
◆Reka bentuk sistem penyejukan untuk mengurangkan pemindahan haba.
3.5 Sistem kawalan
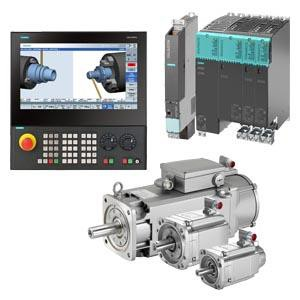
Ciri-ciri Reka Bentuk
◆Reka bentuk dan pengeluaran bebas.
◆Reka bentuk motor DD terbina dalam tanpa rantai transmisi sifar tanpa tindak balas.
◆Ciri-ciri tindak balas pecutan dan nyahpecutan yang tinggi.
◆Galas YRT yang lebih besar meningkatkan ketegaran.
◆Tork pemanduan, kedudukan dan pemprosesan berkadar besar dengan kedudukan meja dan peranti pengapit
◆Memenuhi keperluan penggilingan, mengurangkan pengendalian bahan kerja dan meningkatkan ketepatan produk.
◆Dilengkapi dengan sistem pengukuran pengekod putar berketepatan tinggi HEIDENHAIN, kawalan gelung tertutup sepenuhnya untuk memastikan ketepatan terbaik.
◆Reka bentuk sistem penyejukan untuk mengurangkan pemindahan haba.
3.5 Sistem kawalan
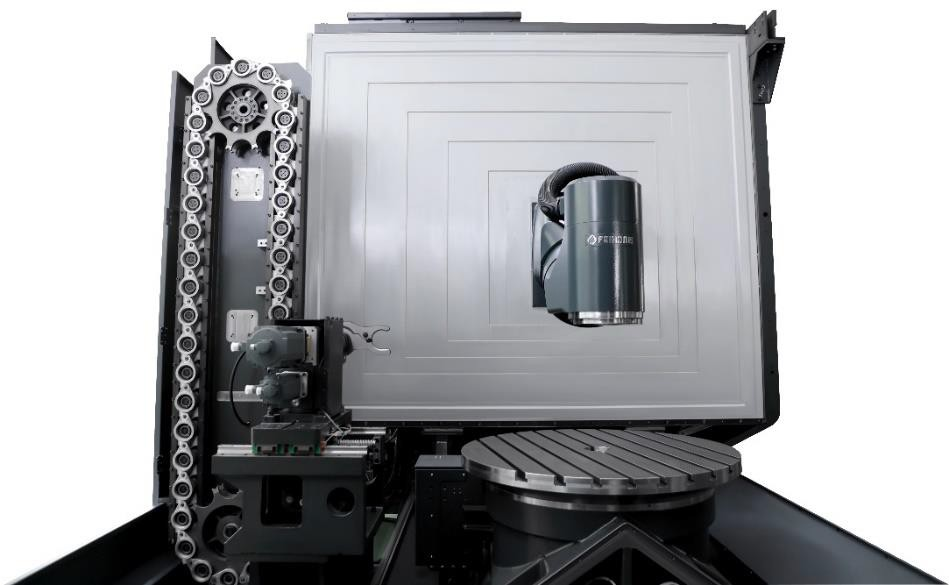
Ciri-ciri Reka Bentuk
◆ Reka bentuk dan pengeluaran bebas.
◆Pemilihan alat dan penukaran alat menggunakan motor servo untuk mengawal tindakan terminal, yang lebih stabil dan tepat.
◆Digabungkan dengan fungsi pengurusan alat Siemens840DSL, pengurusan alat yang lebih cekap.
3.7 Penetap alat yang boleh diangkat
Ciri-ciri Reka Bentuk
◆Dilengkapi dengan pengatur alat Ransishaw TS27R dengan ketepatan yang lebih tinggi.
◆Tetapan alat automatik pada mesin, kemas kini pampasan alat secara automatik.
◆Peranti tetapan alat boleh dinaikkan dan diturunkan untuk menjimatkan ruang permukaan pemprosesan.
◆Reka bentuk logam lembaran yang dimeteraikan sepenuhnya untuk melindungi penetap alat daripada kerosakan akibat air dan serbuk besi semasa pemprosesan.
3.8 Prob inframerah
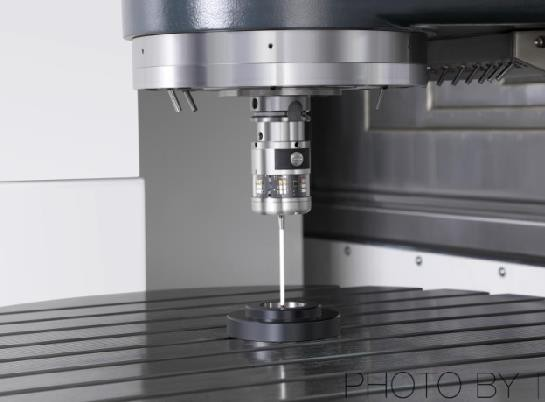
Ciri-ciri Reka Bentuk
◆Dilengkapi dengan prob optik picu Ransishaw RMP60.
◆Penjajaran bahan kerja pada mesin dan pemeriksaan saiz boleh mengurangkan ralat pemeriksaan manual dan meningkatkan ketepatan produk serta kecekapan pemprosesan.
◆Penjimatan 90% dalam masa bantuan di atas kapal.
3.9 Lembaran logam perlindungan keselamatan
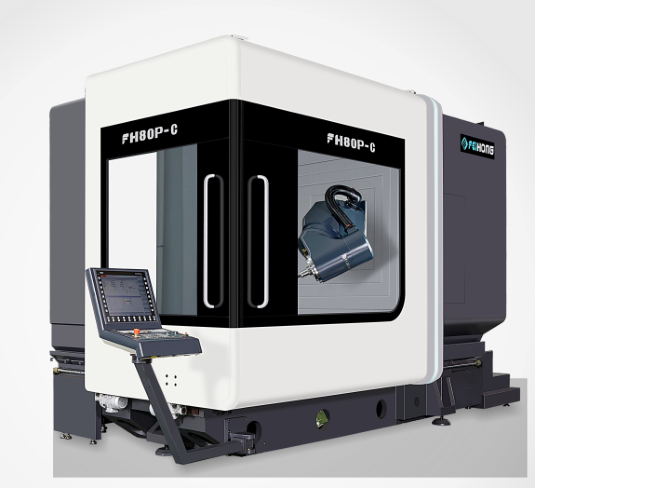
3.10 Rupa
Reka bentuk penutup pusat pemesinan lima paksi siri FH mematuhi piawaian keselamatan CE yang ketat. Lembaran logam yang padat sepenuhnya menghalang pengendali daripada memasuki kawasan kerja secara tidak sengaja semasa pemprosesan, dan pada masa yang sama menghalang penggunaan cecair pemotongan tekanan tinggi atau cip daripada mesin, kecuali papan nama amaran. Pintu operasi juga dilengkapi dengan suis keselamatan untuk mengelakkan kemalangan semasa operasi atau penyelenggaraan. Dan mempunyai tingkap pengintip yang besar, yang memudahkan pengendali memahami operasi dan pemprosesan mesin.
3.11 Pembersihan
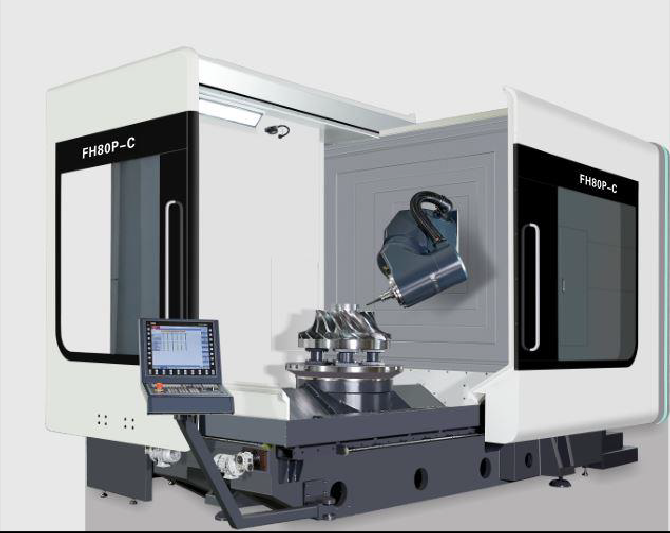
Gunakan penutup teleskopik dan kepingan logam pelindung untuk melindungi cip yang dihasilkan semasa operasi, elakkan percikan pemotongan dan menyebabkan kerosakan pada mekanisme lain.
Kategori produk
-

Pusat Pemesinan CNC Ketegaran Tinggi Siri VC dengan...
-

Panduan Linear Lajur Bergerak Mendatar Siri HP...
-

Panduan Linear Lajur Bergerak Mendatar Siri HT...
-

Mesin Pemesinan CNC Tugas Berat Empat Trek Siri VS...
-

Pusat Pemesinan CNC Siri V dengan Ketegaran Tinggi
-

Pusat Pemesinan CNC Dua Lajur Siri X
-

Pusat Pemesinan CNC 5-Paksi Mendatar TKG1600
-

Mesin Pengisar Komposit Pemutaran dan Pengilangan Menegak CNC
-

Pusat Pemesinan CNC Berkelajuan Tinggi Siri GM
-

Siri GT Pengilangan CNC Berkelajuan Tinggi
-

Pelarik CNC Dwi-Gelup SK32
-

Pusat Pemesinan Menegak CNC RFTV510 Untuk Mesin Roda...