


Pelarik Menegak CNC RFCL63V/D Untuk Hab Roda


Konfigurasi Produk
Ciri-ciri
Keselamatan dan kebolehpercayaan adalah tema yang kekal. Siri 63L-V/D dilengkapi dengan pengesanan kedap udara untuk mencegah kemalangan yang disebabkan oleh salah jajaran hab roda, kedudukan yang salah dan sebagainya. Jika situasi di atas berlaku, mesin akan dimatikan dan penggera akan muncul pada panel sistem, memerlukan campur tangan pengendali.
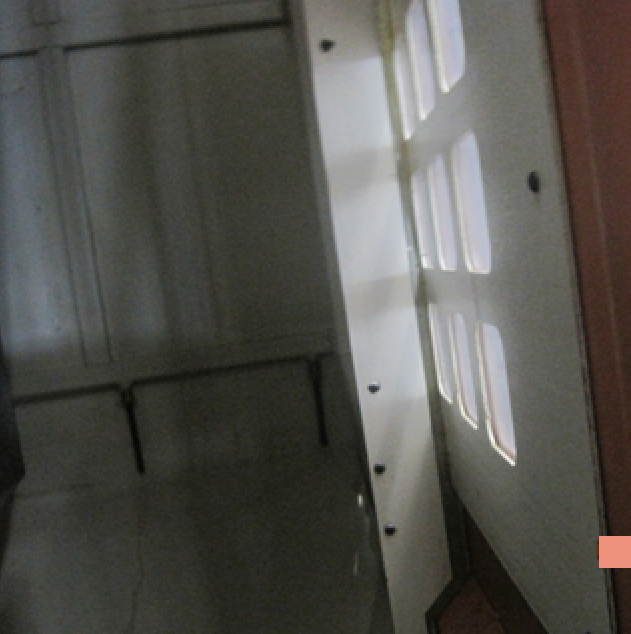
Pintu dan tingkap 63L-V/D ditutup dengan plat keluli setebal 5mm, dan kaca pintu ditutup dengan plat tekanan setebal 3mm, yang boleh menahan hentaman langsung semasa pemprosesan hab roda berkelajuan tinggi, dan selamat serta boleh dipercayai.
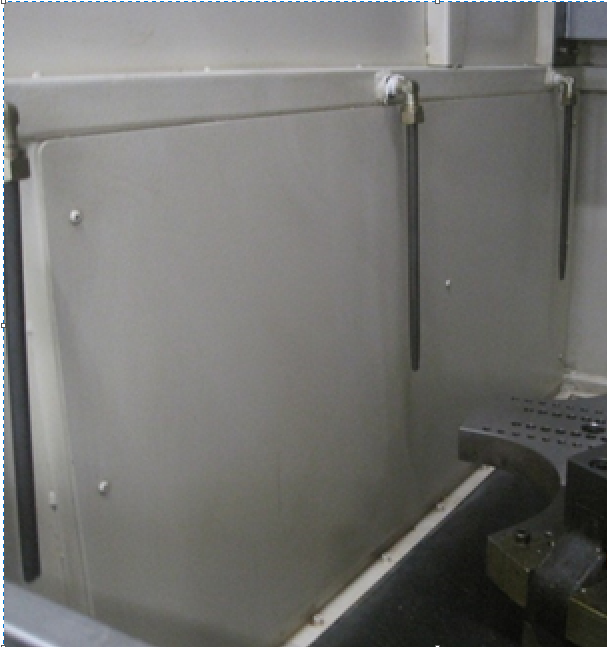
Bahagian kiri gelendong 63L-V/D ditutup dengan plat keluli setebal 5mm, yang boleh menahan hentaman langsung semasa pemesinan berkelajuan tinggi pada hab roda, dan selamat serta boleh dipercayai.
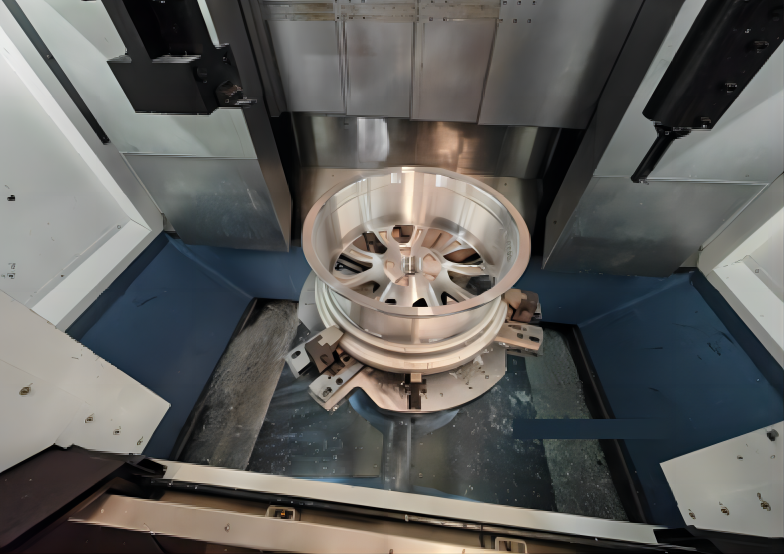
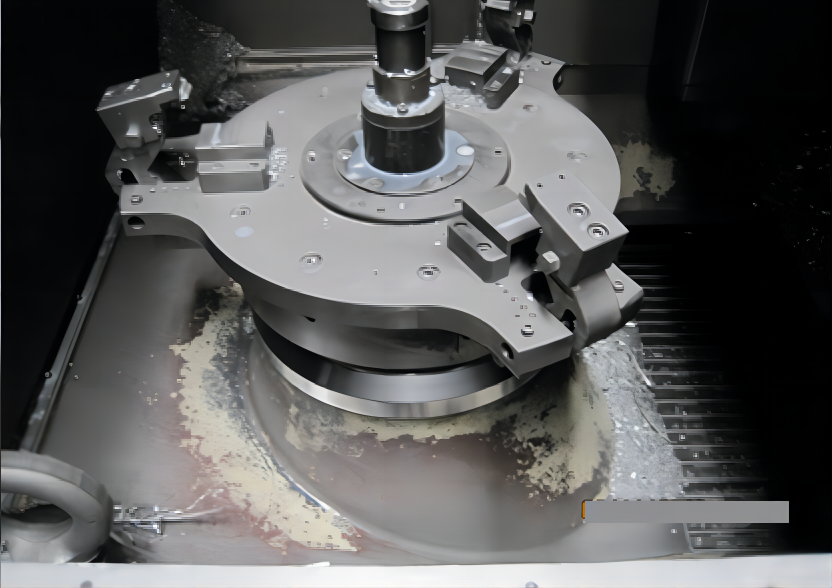
Pemprosesan berterusan selama 8 jam
Kedudukan penyingkiran cip menggunakan reka bentuk sudut yang besar. Lembaran logam keluli tahan karat ditambah pada tempat-tempat di mana cip mudah terkumpul, yang dapat mengurangkan pengumpulan cip dengan berkesan. Pada masa yang sama, 2 penghantar cip (RFCL63D) dilengkapi untuk mengurangkan kekerapan campur tangan pengendali, sekali gus mengurangkan masa siap sedia. Gambar menunjukkan situasi cip selepas 8 jam pemprosesan.
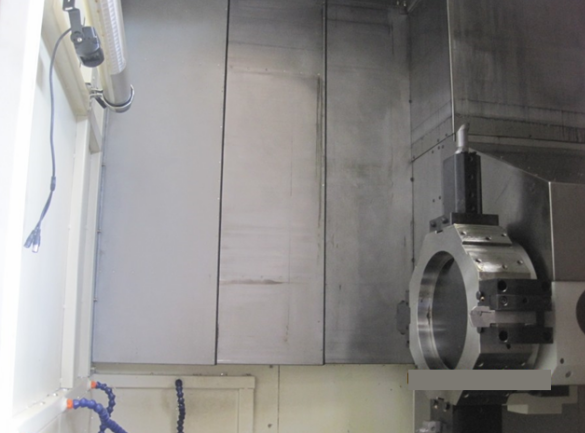
Perlindungan dalaman 63LV/D menggunakan struktur tertutup sepenuhnya, yang berkesan dapat mencegah penyejuk dan cip aluminium daripada memasuki kawasan rel panduan.
Bahagian atas turet 63LV/D dicondongkan pada 45° untuk mengelakkan pengumpulan serpihan aluminium.
Spesifikasi Teknikal
| Barang | Unit | RFCL63V (tunggal alat menara) | RFCL63D (Dwi- alat menara) | |
| Bekerja julat | Diameter buaian maksimum di atas katil | mm | φ900 | φ900 |
| Diameter ayunan maksimum pada pengangkutan | mm | φ800 | φ800 | |
| Diameter pemotongan maksimum | mm | φ700 | φ700 | |
| Ketinggian pemotongan maksimum | mm | 600 | 380 | |
| Perjalanan maksimum pada paksi Z | mm | 650 | 650 | |
| Perjalanan maksimum pada paksi X | mm | 450+10 | 450+10 | |
| Spindle | Kelajuan gelendong maksimum | putaran | 2500 | 2000 |
| Kuasa gelendong maksimum | kw | 30/37 | 45/55 | |
| Kepala gelendong |
| A2-8 | A2-11 | |
| Spindle melalui lubang | mm | φ90 | φ90 | |
| Memberi makan sistem | Kelajuan pergerakan pantas X/Z | m/min | 20/24 | 20/24 |
| Motor servo X/Z | Nm | 22/22 | 22/22 | |
| Alat pemegang | Nombor alat | Tetapkan | 8 | 8+8 |
| Saiz alat OD standard | mm | 32*32 | 32*32 | |
| Saiz alat ID | mm | φ50 | φ50 | |
| Ketepatan kedudukan pengulangan | mm | 0.003 | 0.003 | |
| Masa pertukaran alat | S | 0.25 | 0.25 | |
| Pengapit peranti | Chuck, silinder minyak |
| Perlengkapan khas untuk hab roda | lekapan khas untuk hab roda |
| Penyejukan sistem | Isipadu tangki penyejukan | L | 250 | 350 |
| Hidraulik pelinciran sistem | Sistem hidraulik P/Q | MPa; L/min | 3.5; 30 | 3.5; 30 |
| Sistem pelinciran | / | Pelinciran masa/isipadu tetap | ||
| Ketepatan kedudukany | Ketepatan kedudukan X/Z | mm | 0.008/0.012 | 0.008/0.012 |
| Ketepatan kedudukan pengulangan X/Z | mm | 0.004/0.006 | 0.004/0.006 | |
| Lain-lain | Saiz mesin (panjang * lebar * tinggi) | mm | 2375x2730x3050 | 3600×2730x3150 |
| Berat mesin | kg | 10000 | 15000 | |
Konfigurasi piawai
1. Sistem kawalan: FANUC/SIEMENS
2. Spindle mekanikal
3. Tertutup sepenuhnya. Perlindungan
4. Penghantar cip plat rantai + troli
5. Menara alat servo
6. Lekapan pada hab roda
7. Roda tangan pegang tangan
8. Penukar haba kabinet elektrik
9. Lampu tiga warna, lampu kerja
10. Pelinciran hidraulik
Konfigurasi pilihan
1. Spindle elektrik
2. Tiang alat kuasa
3. Pintu automatik
4. Pengesanan alat
5. Penyingkiran cip tekanan tinggi
6. Sistem pengukuran dalam talian
7. Sistem penapis kertas
8. Sesuaikan fungsi sambungan
Keselamatan dan kebolehpercayaan adalah tema yang kekal. Siri 63L-V/D dilengkapi dengan pengesanan kedap udara untuk mencegah kemalangan yang disebabkan oleh salah jajaran hab roda, kedudukan yang salah dan sebagainya. Jika situasi di atas berlaku, mesin akan dimatikan dan penggera akan muncul pada panel sistem, memerlukan campur tangan pengendali.
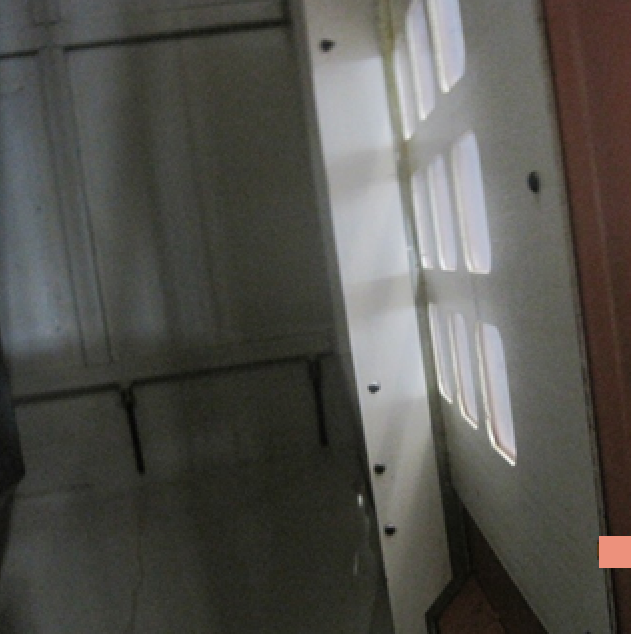
Pintu dan tingkap 63L-V/D ditutup dengan plat keluli setebal 5mm, dan kaca pintu ditutup dengan plat tekanan setebal 3mm, yang boleh menahan hentaman langsung semasa pemprosesan hab roda berkelajuan tinggi, dan selamat serta boleh dipercayai.
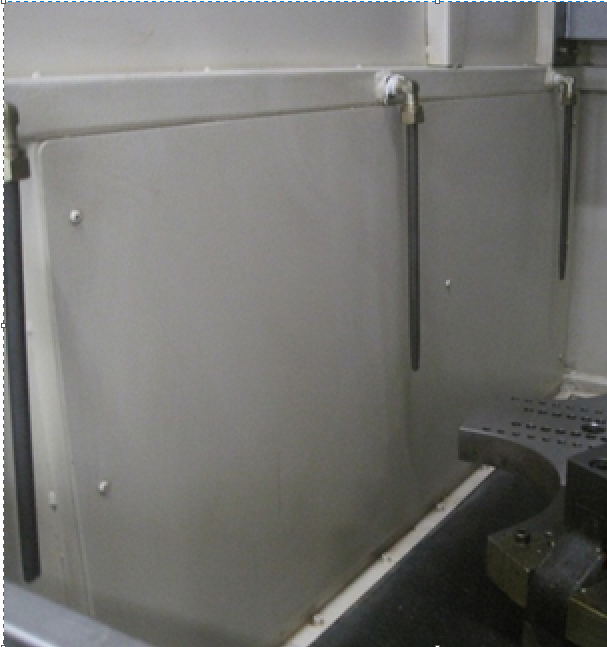
Bahagian kiri gelendong 63L-V/D ditutup dengan plat keluli setebal 5mm, yang boleh menahan hentaman langsung semasa pemesinan berkelajuan tinggi pada hab roda, dan selamat serta boleh dipercayai.
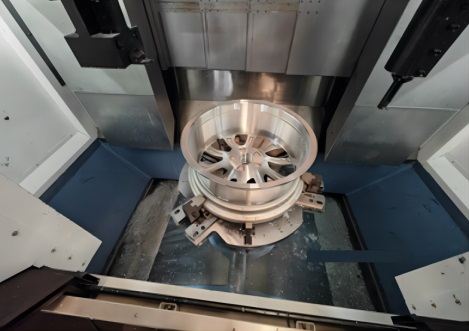
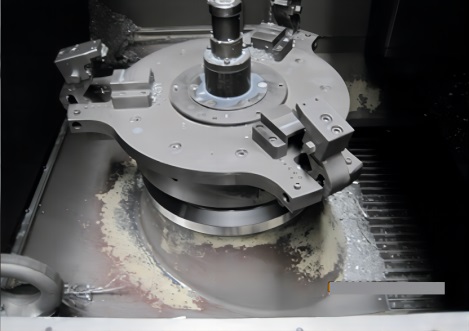
Pemprosesan berterusan selama 8 jam
Kedudukan penyingkiran cip menggunakan reka bentuk sudut yang besar. Lembaran logam keluli tahan karat ditambah pada tempat-tempat di mana cip mudah terkumpul, yang dapat mengurangkan pengumpulan cip dengan berkesan. Pada masa yang sama, 2 penghantar cip (RFCL63D) dilengkapi untuk mengurangkan kekerapan campur tangan pengendali, sekali gus mengurangkan masa siap sedia. Gambar menunjukkan situasi cip selepas 8 jam pemprosesan.
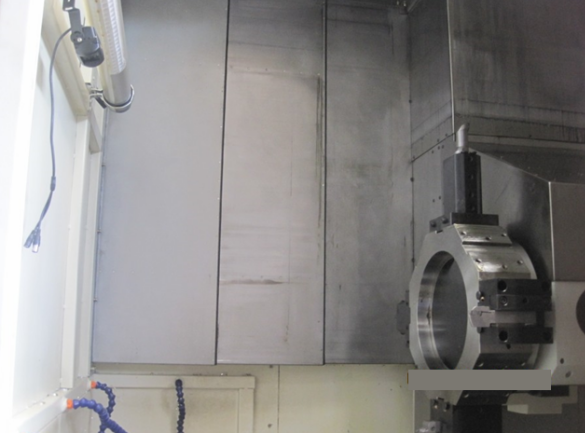
Perlindungan dalaman 63LV/D menggunakan struktur tertutup sepenuhnya, yang berkesan dapat mencegah penyejuk dan cip aluminium daripada memasuki kawasan rel panduan.
Bahagian atas turet 63LV/D dicondongkan pada 45° untuk mengelakkan pengumpulan serpihan aluminium.
| Barang | Unit | RFCL63V (tunggal alat menara) | RFCL63D (Dwi- alat menara) | |
| Bekerja julat | Diameter buaian maksimum di atas katil | mm | φ900 | φ900 |
| Diameter ayunan maksimum pada pengangkutan | mm | φ800 | φ800 | |
| Diameter pemotongan maksimum | mm | φ700 | φ700 | |
| Ketinggian pemotongan maksimum | mm | 600 | 380 | |
| Perjalanan maksimum pada paksi Z | mm | 650 | 650 | |
| Perjalanan maksimum pada paksi X | mm | 450+10 | 450+10 | |
| Spindle | Kelajuan gelendong maksimum | putaran | 2500 | 2000 |
| Kuasa gelendong maksimum | kw | 30/37 | 45/55 | |
| Kepala gelendong | A2-8 | A2-11 | ||
| Spindle melalui lubang | mm | φ90 | φ90 | |
| Memberi makan sistem | Kelajuan pergerakan pantas X/Z | m/min | 20/24 | 20/24 |
| Motor servo X/Z | Nm | 22/22 | 22/22 | |
| Alat pemegang | Nombor alat | Tetapkan | 8 | 8+8 |
| Saiz alat OD standard | mm | 32*32 | 32*32 | |
| Saiz alat ID | mm | φ50 | φ50 | |
| Ketepatan kedudukan pengulangan | mm | 0.003 | 0.003 | |
| Masa pertukaran alat | S | 0.25 | 0.25 | |
| Pengapit peranti | Chuck, silinder minyak | Perlengkapan khas untuk hab roda | lekapan khas untuk hab roda | |
| Penyejukan sistem | Isipadu tangki penyejukan | L | 250 | 350 |
| Hidraulik pelinciran sistem | Sistem hidraulik P/Q | MPa; L/min | 3.5; 30 | 3.5; 30 |
| Sistem pelinciran | / | Pelinciran masa/isipadu tetap | ||
| Ketepatan kedudukany | Ketepatan kedudukan X/Z | mm | 0.008/0.012 | 0.008/0.012 |
| Ketepatan kedudukan pengulangan X/Z | mm | 0.004/0.006 | 0.004/0.006 | |
| Lain-lain | Saiz mesin (panjang * lebar * tinggi) | mm | 2375x2730x3050 | 3600×2730×3150 |
| Berat mesin | kg | 10000 | 15000 | |
Kategori produk
-

Pusat Pemesinan CNC Ketegaran Tinggi Siri VC dengan...
-

Panduan Linear Lajur Bergerak Mendatar Siri HP...
-

Panduan Linear Lajur Bergerak Mendatar Siri HT...
-

Mesin Pemesinan CNC Tugas Berat Empat Trek Siri VS...
-

Pusat Pemesinan CNC Siri V dengan Ketegaran Tinggi
-

Pusat Pemesinan CNC Dua Lajur Siri X
-

Pusat Pemesinan CNC 5-Paksi Mendatar TKG1600
-

Mesin Pengisar Komposit Pemutaran dan Pengilangan Menegak CNC
-

Pusat Pemesinan CNC Berkelajuan Tinggi Siri GM
-

Siri GT Pengilangan CNC Berkelajuan Tinggi
-

Pelarik CNC Dwi-Gelup SK32
-

Pusat Pemesinan Menegak CNC RFTV510 Untuk Mesin Roda...